Ess Squarearc 356C agregado soldador


≈ EUR 3.072
 Krotoszyn

Si decide comprar maquinaria a un precio inferior, póngase en contacto con el verdadero vendedor. Recopile toda la información que le sea posible sobre el propietario de la maquinaria. Una forma de engaño es presentarse como empresa. En caso de sospecha, infórmenos mediante el formulario de comentarios y sugerencias para que lo comprobemos.
Antes de confirmar una compra, revise detenidamente varias ofertas de venta para ver cuál es el precio medio del equipo elegido. Si el precio de la oferta que le interesa es mucho menor que el de ofertas similares, piénselo dos veces. Una diferencia de precio significativa puede conllevar a defectos ocultos o a un intento de fraude por parte del vendedor.
No compre productos cuyo precio diste mucho del precio medio de equipos similares.
No acepte compromisos dudosos o mercancías con prepago. Si no lo tiene claro, no dude en solicitar aclaraciones, pida fotos adicionales y documentos del equipo, compruebe la autenticidad de los mismos y pregunte todo lo necesario.
Esta es la forma más habitual de fraude. Ciertos vendedores pueden requerir una cantidad del pago por adelantado en concepto de «reserva» de su compra. Así, los estafadores perciben grandes cantidades de dinero y después desaparecen sin dejar huella.
- Transferencia de prepago a la tarjeta
- No realice un pago por adelantado sin documentación que confirme el proceso de transferencia de dinero, si durante la comunicación con el vendedor ha surgido alguna duda.
- Transferencia a una cuenta «fiduciaria»
- Dicha solicitud debe alarmarle, ya que en la mayoría de los casos se trata de fraudes.
- Transferencia a una cuenta de una empresa con un nombre similar
- Tenga cuidado, ya que los estafadores pueden ocultarse tras la identidad de empresas reconocidas, realizando modificaciones mínimas en su nombre. No transfiera dinero si tiene dudas sobre el nombre de la empresa.
- Sustitución de sus propios datos en la factura de una empresa real
- Antes de realizar una transferencia, asegúrese de que los datos especificados sean correctos y que aludan a la empresa en cuestión.
Contactos del vendedor

 +48 669 16...
+48 669 162 833


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn
 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn

 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn


 Polonia, Krotoszyn
Używana spawarka TIG AC/DC ESS Squarearc 356C to mocniejsza spawarka do aluminium z serii Squarearc: 350 A, 270 A przy 100% cyklu pracy, chłodzenie cieczą, prostokątny przebieg AC od 30 do 200 Hz według tabliczki modelu, puls i panel WS100. Grube aluminium spawasz bez przerw na studzenie źródła, szerokim łukiem na wypełnieniu i skupionym w grani, a łuk zapala się w każdym zerze bez ciągłego HF, które zakłócałoby roboty, obrabiarki i drugie stanowisko obok. Mamy 2 sztuki w dwóch generacjach obudowy, z tym samym panelem, każda z uchwytem TIG 8 m i przewodem masowym 4 m, sprawdzona w naszym serwisie, z rokiem podstawowego pakietu serwisowego w cenie.
Przy aluminium grubszym niż kilka milimetrów liczy się, czy źródło utrzyma duży prąd przez całą zmianę i czy łuk zostanie przy nim stabilny. Squarearc 356C trzyma 270 A przy 100% cyklu pracy w 40°C.
Sinusoida o wartości skutecznej 300 A dochodzi do około 424 A szczytu i wolno przechodzi przez zero, a prostokąt Squarearc trzyma 300 A przez prawie całą połówkę. ESS podaje, że łuk zapala się ponownie przy każdym przejściu przez zero bez wspomagania HF, a przy 200 do 350 A ułatwia to gorący, silnie zjonizowany kanał łuku i strome zbocze zmiany kierunku prądu. HF działa tylko przy starcie, przy soft contact wcale, stąd roboty, obrabiarki CNC i druga spawarka obok nie dostają impulsów wysokiego napięcia przez całą spoinę. Dwa programowo sterowane kształty przebiegu nie mają w dokumentacji nazw, dlatego porównaj je na złączu próbnym i do grani zostaw ten, przy którym łuk jest węższy i pewniej trzyma się osi złącza.
Tabliczka znamionowa modelu podaje AC od 30 do 200 Hz. Połówka prądu skraca się między końcami skali prawie siedmiokrotnie, z 16,7 do 2,5 ms. W długiej połówce kolumna łuku zdąży się rozlać w szeroki, miękki stożek z płytszym wtopieniem i szerszym pasem czyszczenia, w krótkiej zostaje wąska i mocniej naciska na jeziorko. Wypełnienie i lico szerokiego rowka V na blasze 10 mm prowadzisz przy 30 do 60 Hz, bo szeroki łuk obejmuje oba brzegi rowka, a grań i spoiny pachwinowe przy 150 do 200 Hz. Płytsze wtopienie z dołu skali sprawdź na przekroju próbki, bo na grubej ściance grozi przyklejeniem brzegowym. Powyżej około 250 A pracuj elektrodą 4,0 mm, bo niska częstotliwość sprzyja rośnięciu kulki na wolframie.
Od 200 do 350 A o stabilności łuku AC decyduje kształt końca wolframu, bo z małej czaszy łuk wychodzi w osi elektrody, a po dużej kulce wędruje po brzegach rowka. Squarearc zapala łuk AC przy elektrodzie na biegunie dodatnim, z regulacją według ESS. Przy tej biegunowości elektroda przejmuje większość ciepła łuku, więc jej koniec od razu nadtapia się w czaszę. Dioda Ø na pasku cyklu stoi przed narastaniem prądu, a dane serii mówią o wartościach startowych dla każdej średnicy elektrody. Po zmianie elektrody, na przykład z 3,2 na 4,0 mm, ustaw nową średnicę i zajarz na odpadzie tej samej grubości. Czasza większa od średnicy elektrody oznacza za dużą nastawę zajarzenia albo za cienki wolfram do tego prądu.
Grań na aluminium od 6 do 10 mm w pozycji PF wymaga prądu, który przetopi złącze. Stały prąd tej wielkości daje jednak jeziorko spływające po ściance. Puls, dostępny na AC i DC, rozdziela te zadania w czasie: I1 przez czas t1 przetapia grań, I2 przez czas t2 pozwala jeziorku częściowo zakrzepnąć. Przy I1 180 A i I2 80 A po 0,3 s prąd średni wynosi 130 A, o 28% mniej niż 180 A potrzebne do przetopu. Zacznij od I2 na poziomie od 40 do 50% I1 i sprawdź nastawy na próbce w tej samej pozycji, bo za niski prąd podstawy na grubej ściance grozi przyklejeniem brzegowym. Na długiej spoinie obwodowej bez pulsu ustaw I2 na od 70 do 80% I1 i z uchwytem z dwoma przyciskami przełączaj na niego drugim przyciskiem, bez gaszenia łuku, gdy zbiornik się nagrzeje. Pulsu i drugiego prądu nie trzymaj w jednym JOB, bo I2 jest raz prądem podstawy pulsu, raz prądem obniżonym.
Speed Puls do 3000 Hz był w tej serii opcją dokupowaną do maszyny, a na panelach obu sztuk jest przycisk SP. Okres 0,33 ms jest za krótki, by jeziorko nadążało za zmianami prądu, więc topi je prąd średni, podczas gdy szczyty pulsu ściskają kolumnę łuku silniej niż prąd stały o tej samej wartości średniej, bo nacisk łuku zależy od kwadratu prądu. W produkcji wykorzystasz to przy zmechanizowanym spawaniu prądem stałym, bo sztywny łuk nadąża za złączem przy większej prędkości przesuwu i na stali nierdzewnej zostawia węższą strefę wpływu ciepła. Jeśli opcja działa, ustaw prąd średni z próby bez pulsu, zacznij od kilkuset herców i podnoś częstotliwość, aż łuk przestanie błądzić. Nadtopienie brzegów sprawdź na próbce. Planuj ją tylko do prądu stałego, bo dokumentacja ESS nie mówi o pracy na AC. Łuk z pulsem kilohercowym wyraźnie piszczy, dlatego zakładaj ochronniki słuchu.
Panel WS100 ma w obu sztukach ten sam układ przycisków, tryby 2T i 4T oraz pasek cyklu z narastaniem, opadaniem wypełniającym krater i wypływem gazu po spawaniu. Pod numerem JOB zapiszesz komplet nastaw. Te same zestawy z WPS wpisane na obu maszynach dają dwa stanowiska na identycznych parametrach. ESS nazywa standardowe gniazdo zdalnego sterowania interfejsem automatyki z 12 funkcjami: obsłuży obrotnik albo spawarkę do szwów wzdłużnych, a przy pracy ręcznej pedał FP 100 lub regulator FS 200. ESS sprzedawał też do serii opcję spawania synchronicznego dwoma źródłami z obu stron złącza, a gniazdo synchronizacji w tych sztukach sprawdzimy. Przy 270 A w cyklu 100% chłodzenie pracuje tylko wtedy, gdy trzeba: wentylatory ruszają, gdy falownik się nagrzeje, pompa staje po ustalonym czasie od końca spawania, dzięki czemu między spoinami maszyna nie przewiewa pyłu z hali.
Zestaw i stan
źródło ESS Squarearc 356C, jeden z dwóch egzemplarzy do wyboru
układ chłodzenia cieczą
uchwyt TIG o długości 8 m
przewód masowy o długości 4 m
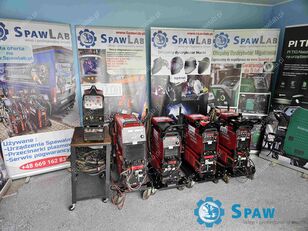
Cena dotyczy jednej sztuki, możesz wziąć jedną albo obie. Pierwsza ma szarą płytę czołową z napisem SquareArc ESS 356, czerwonym wyświetlaczem i zielonymi przyciskami, druga niebieską obudowę z napisem Squarearc 356 C i białymi przyciskami. Układ panelu, funkcje i zestaw są w obu takie same.
Argon, wolfram, pręty TIG, uchwyt elektrodowy do MMA i pedał kupujesz osobno. Ślady użytkowania na obu obudowach widać na zdjęciach. Dla wybranej sztuki prześlemy przed zakupem zdjęcia tabliczki znamionowej, gniazda synchronizacji, przycisków uchwytu i menu: zakresu AC, balansu, jeśli jest, czasów t1 i t2, prądu I2, nastawy zajarzenia i liczby miejsc JOB. Każdą sztukę uruchomimy i sprawdzimy, czy działa w niej Speed Puls, a pod twoją automatykę rozpiszemy styki złącza.
Dane techniczne
Na co zwrócić uwagę
Squarearc 356C wymaga przyłącza 3 x 400 V z zabezpieczeniem 25 A zwłocznym, na przykład gniazda CEE 32 A. Z gniazda 16 A, które wystarcza mniejszej 276C, jej nie zasilisz. Przygotuj elektrody wolframowe 3,2 i 4,0 mm i nieprzewodzący płyn do chłodzenia uchwytów, którego poziom sprawdzaj na początku zmiany, bo uchwyt bez przepływu cieczy szybko się przegrzewa.
ESS Squarearc 356C a inne szafy TIG AC/DC klasy 350 A
Squarearc 356C to przemysłowa szafa TIG AC/DC klasy 350 A z lat od około 2006 do 2013, w 2013 roku za 7 170 EUR bez panelu WS100. EWM Tetrix 351 AC/DC, Kemppi MasterTig AC/DC 3500W i Fronius MagicWave 4000 podają przy 100% cyklu pracy więcej, od 280 do 310 A. Szerszy wybór kształtów przebiegu daje też Fronius. ESS schodzi niżej z częstotliwością AC (30 Hz, u nich od 40 do 50 Hz), ma 100 V biegu jałowego jak EWM (Fronius około 90 V, Kemppi 70 V), złącze automatyki w standardzie i opcjonalny Speed Puls do 3000 Hz, wyżej niż 2 kHz we Froniusie z tamtych lat. Do cieńszych blach i zasilania z gniazda 16 A jest ESS Squarearc 276C z tym samym panelem.
Pytania o ESS Squarearc 356C
Przy orientacyjnych 40 A na milimetr 356C ma zapas prądu na aluminium do około 8 mm. Powyżej około 4 mm złącza doczołowe ukosujesz i spawasz wielościegowo. Duże przekroje podgrzewasz.
Tak. Do 270 A spawasz bez przerw na studzenie źródła, a 350 A masz przez 6 minut z każdych 10.
3 x 400 V z zabezpieczeniem 25 A zwłocznym, na przykład gniazdo CEE 32 A. Karta katalogowa podaje pobór prądu 26 A.
Firma ESS ogłosiła upadłość w 2013 roku, a od 2014 roku serwis jej maszyn prowadziła firma Dinse, która nie przejęła produkcji. Obie sztuki serwisujemy u nas w Krotoszynie, pierwszy rok pakietu serwisowego masz w cenie.
Panel, funkcje i chłodzenie są te same, ale 356C daje 350 A zamiast 270 A, 270 A zamiast 220 A przy 100% cyklu, elektrody MMA do 6,0 mm i wymaga zabezpieczenia 25 A zamiast 16 A.
Jak sprzedajemy używane
Egzemplarz sprawdzony w naszym serwisie w Krotoszynie z pomiarami według PN-EN 60974-4 i próbą pod obciążeniem. W cenie masz pierwszy rok pakietu serwisowego: czyszczenie, przegląd podstawowy i pomiary elektryczne. Protokół z pomiarów jest w płatnym pakiecie serwisowym. Kolejne lata dokupisz. Wysyłamy do całej Unii Europejskiej, odbiór osobisty po umówieniu.
Funkcje i tryby spawania: puls
Chłodzenie: cieczą, pompa rotacyjna wyłączana czasowo, wentylatory sterowane temperaturą
Rodzaj prądu: AC/DC
Prąd spawania: 350 A
Zasilanie i zabezpieczenia: przewód zasilający, wtyk, zabezpieczenia, pomiary elektryczne według PN-EN 60974-4: rezystancja izolacji, ciągłość przewodu ochronnego, prąd upływu, napięcie biegu jałowego
Zajarzenie i łuk: zajarzenie HF albo Lift, stabilność łuku DC w kilku punktach zakresu, narastanie i opadanie prądu
Prąd przemienny: balans i częstotliwość AC, kształt fali, próba na aluminium
Sterowanie: przycisk uchwytu, pedał albo pilot, tryby 2T i 4T, pulsowanie
Gaz: zawór gazowy, przedmuch przed i po spawaniu, szczelność złączy
Obciążenie znamionowe: próba przy prądzie znamionowym w dozwolonym cyklu pracy, temperatura radiatorów, zadziałanie zabezpieczenia termicznego
Panel i programy: wszystkie tryby, pamięci i funkcje zgodnie z panelem tego egzemplarza, czytelność wyświetlacza, pokrętła i przyciski
Chłodnica: przepływ i ciśnienie cieczy, szczelność, pompa, czujnik przepływu, wymiana cieczy
Obudowa i wnętrze: czyszczenie sprężonym powietrzem, stan płytek, kondensatorów i wentylatorów, ślady użytkowania, kółka i uchwyty transportowe
Zakres prądu: od 5 do 350 A
Cykl pracy TIG (40°C): 350 A przy 60%, 270 A przy 100%
Cykl pracy MMA (tabliczka znamionowa modelu): 320 A przy 60%, 250 A przy 100%
Napięcie biegu jałowego: 100 V
Przebieg AC: prostokątny, regulowany cyfrowo, dwa kształty sterowane programowo
Częstotliwość AC (tabliczka znamionowa modelu): od 30 do 200 Hz
Zajarzenie: HF tylko przy starcie albo soft contact bez HF, na AC na biegunie dodatnim z regulacją
Puls i drugi prąd: I1 i t1, I2 i t2 na AC i DC, drugi prąd I2 z uchwytu dwuprzyciskowego
Speed Puls: opcja serii do 3000 Hz, przycisk SP, sprawdzimy w każdej sztuce
Panel: WS100 w obu sztukach: LCD, JOB, pasek cyklu z diodą Ø, odczyt A albo V
Złącze zdalnego sterowania: interfejs automatyki z 12 funkcjami, pedał FP 100, regulator FS 200
Elektrody MMA: od 1,5 do 6,0 mm
Stopień ochrony: IP23, znak S
Wymiary (dł. x szer. x wys.): 950 x 435 x 980 mm
Masa (dane katalogowe): 110 albo 120 kg, zależnie od katalogu
stan: inwerterowa spawarka TIG AC/DC z pulsem i MMA